Verarbeitungsablauf von Quarzrohren (Teil 1 von 11)
Der Verarbeitungsablauf von Quarzrohren ist ein komplexer Prozess, der hohe Temperaturen, Präzisionsarbeiten und strenge Qualitätskontrollen umfasst. Die einzelnen Schritte lassen sich in zwei Hauptphasen unterteilen: die Herstellung von Rohren aus Quarzglas und die Weiterverarbeitung der fertigen Quarzrohre.
Phase 1: Herstellung von Rohren aus geschmolzenem Quarzglas
Diese Stufe bildet das Ausgangsmaterial für die Herstellung von Quarzrohren. Je nach Reinheit der Rohstoffe kommen zwei Hauptverfahren zum Einsatz.
Methode 1: Elektrische Verschmelzung (für Quarzrohre mit Standardreinheit)
Bei diesem Verfahren werden natürliche Kristalle oder hochreiner Quarzsand als Rohstoff verwendet.
Aufbereitung und Siebung von Rohstoffen
Naturkristall oder Quarzsand wird ausgewählt und gereinigt, um Oberflächenverunreinigungen zu entfernen.
Das Rohmaterial wird in einen Lichtbogenofen oder einen Widerstandsofen unter Vakuum oder Inertgasatmosphäre bei einer Temperatur von etwa 2000 °C gegeben, bis es vollständig geschmolzen ist und einen flüssigen Zustand angenommen hat.
- Verfahren der kontinuierlichen Zeichnung:
Die geschmolzene Quarzflüssigkeit wird mithilfe eines Zugsystems durch eine Hochtemperaturform (in der Regel aus Molybdän) gezogen, um Rohre mit dem gewünschten Durchmesser und der gewünschten Wandstärke herzustellen. Die Abmessungen werden durch die Anpassung von Temperatur und Zuggeschwindigkeit präzise gesteuert.
- Zentrifugalumformung:
Der geschmolzene Quarz wird in eine sich mit hoher Geschwindigkeit drehende Form gegossen, wo durch die Zentrifugalkraft Quarzrohre mit großem Durchmesser entstehen.
Nach der Formgebung durchläuft das Quarzrohr einen Glühofen, wo es langsam und kontrolliert abgekühlt wird, um innere thermische Spannungen abzubauen und Sprödigkeit zu verhindern.
Verfahren 2: Aufdampfverfahren (für hochreine, leistungsstarke Rohre wie beispielsweise Quarz in Halbleiterqualität)
Mit diesem Verfahren lässt sich synthetisches Quarzglas von extrem hoher Reinheit (SiO₂ > 99,99%) herstellen.
Hochreine Siliziumvorläufer (wie beispielsweise SiCl₄) werden in einer Hochtemperatur-Wasserstoff-Sauerstoff-Flamme hydrolysiert.
Reaktion:
SiCl₄ + 2H₂O → SiO₂ + 4HCl
Das erzeugte SiO₂-Mikropulver (Ruß) wird auf einen rotierenden Zielstab aufgebracht, um eine poröse Vorform zu bilden.
Der Vorformling wird in einem Ofen auf 1500–1800 °C erhitzt, um ihn zu einem vollständig dichten, transparenten Quarzglaskörper zu sintern.
Der verglaste Körper wird anschließend auf seinen Erweichungspunkt erhitzt und in Quarzrohre gezogen. Dieses Verfahren gewährleistet eine außergewöhnliche Reinheit und optische Gleichmäßigkeit.
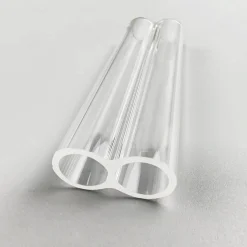
Strangziehen von Quarzrohren
Phase 2: Weiterverarbeitung von Quarzglasrohren
Nach der Beschaffung der Quarzrohre als Ausgangsmaterial erfolgt eine Weiterverarbeitung, um spezifische Kundenanforderungen zu erfüllen.
1. Schneiden
Zweck:
Zum Zuschneiden langer Rohre auf die gewünschten Längen.
Methode:
Für präzise Schnitte kommen Diamantschleifscheiben oder Laserschneidmaschinen zum Einsatz. Die Schnittkanten bleiben scharf und müssen nachbearbeitet werden.
2. Endbearbeitung (Schleifen / Feuerpolieren)
Dies ist ein entscheidender Schritt, der sich auf die Dichtungsqualität und die allgemeine Sicherheit auswirkt.
Eine Wasserstoff-Sauerstoff-Flamme schmilzt die Schnittkanten, glättet und rundet sie, beseitigt dabei Mikrorisse und verbessert die mechanische Festigkeit.
Bei Rohren, die an andere Glasgeräte angeschlossen werden müssen (z. B. Standard-Konusverbindungen wie 19/22, 24/29), werden die Enden mit speziellen Schleifmaschinen und Diamantschleifmitteln geschliffen, um einen Standardkonus zu erzielen und die Luftdichtheit zu gewährleisten.
3. Warmbiegen und -formen
Zweck:
Zur Herstellung von U-förmigen, L-förmigen und anderen kundenspezifischen Konstruktionen.
Methode:
Bestimmte Bereiche des Quarzrohrs werden mit einer Wasserstoff-Sauerstoff-Flamme auf etwa 1800 °C erhitzt, bis sie weich werden, und anschließend unter Ausnutzung der Schwerkraft oder mithilfe spezieller Werkzeuge gebogen. Dies erfordert großes handwerkliches Geschick, um Verformungen, Falten oder ungleichmäßige Wandstärken zu vermeiden.
4. Schweißen und Abdichten
Zweck:
Zum Verbinden mehrerer Quarzrohre oder zum Anschließen von Quarzbauteilen wie Platten oder Flanschen.
Methode:
Beide zu verbindenden Enden werden gleichzeitig mit einer Wasserstoff-Sauerstoff-Flamme erhitzt, bis sie weich sind, und anschließend miteinander verschmolzen. Eine fachgerechte Durchführung ist unerlässlich, um gleichmäßige Schweißnähte ohne Blasen oder Spannungskonzentrationen zu gewährleisten.
5. Reinigung und Aufbereitung
Zweck:
Zur Entfernung von Ölen, Metallpartikeln, Staub und anderen Verunreinigungen, die während der Verarbeitung entstanden sind – besonders wichtig für Halbleiter- und optische Anwendungen.
Methode:
Die Röhrchen werden in hochreine Säuregemische (wie HF, HNO₃, HCl) getaucht, ultraschallgereinigt, gründlich mit Reinstwasser gespült und in einer sauberen Umgebung getrocknet.
6.Qualitätskontrolle
Die Qualitätskontrolle findet während des gesamten Arbeitsablaufs statt.
Mit Messschiebern, Mikrometern und Koordinatenmessgeräten wird überprüft, ob alle Maße den Zeichnungen entsprechen.
Unter kontrollierten Lichtverhältnissen werden bei Sicht- oder Vergrößerungsprüfungen Blasen, Luftstreifen, Verunreinigungen und Kratzer festgestellt.
- Hochtemperatur-Dauertests
- Vakuum-Helium-Lecksuche bei luftdichten Produkten
- Optische Messungen über das gesamte UV–IR-Transmissionsspektrum
- Reinheitsanalyse mittels ICP-MS oder ähnlicher Verfahren
7.Verpackung und Lagerung
Die qualifizierten Produkte werden mit Reinraum-Papier und Schaumstoffmaterialien verpackt, um Stöße und Kratzer zu vermeiden.
Sie werden in einer trockenen, sauberen Umgebung gelagert.
Der gesamte Arbeitsablauf erfordert hochmoderne Ausrüstung, eine strenge Kontrolle der Umgebungsbedingungen (Sauberkeit, Temperatur) sowie hochqualifizierte Fachkräfte. Bei Quarzbauteilen mit hohen Anforderungen kann diese Handwerkskunst in der Tat als eine Form der “Glaskunst” betrachtet werden.”
Vor- und Nachteile des Strangziehverfahrens für Quarzrohre (Teil 2 von 11)
Das kontinuierliche Ziehverfahren ist eines der gängigsten Verfahren zur Herstellung von Quarzglasrohren und eignet sich besonders für die Fertigung von Rohren mit großer Länge und gleichbleibendem Durchmesser.
Vorteile des Strangziehverfahrens
Hohe Produktionseffizienz und Kapazitäten für die kontinuierliche Fertigung
Dies ist der entscheidende Vorteil. Sobald die Prozessparameter (Temperatur, Ziehgeschwindigkeit und Vorschubgeschwindigkeit) stabil eingestellt sind, kann das System 24 Stunden lang ununterbrochen laufen und dabei Dutzende oder sogar Hunderte von Metern an durchgehenden Quarzrohren herstellen. Im Vergleich zum Zentrifugalverfahren oder zum Einmalformungsverfahren, mit denen nur einzelne Rohre hergestellt werden können, wird die Effizienz um mehrere Größenordnungen gesteigert, wodurch sich das Verfahren sehr gut für Großaufträge eignet.
Hervorragende Maßkonstanz
Durch die präzise Steuerung der Schmelztemperatur, der Formgröße und der Ziehgeschwindigkeit lassen sich Quarzrohre mit sehr stabilen und gleichmäßigen Außendurchmessern und Wandstärken herstellen. Die Toleranz über die gesamte Länge lässt sich sehr genau einhalten, was für viele industrielle Anwendungen von entscheidender Bedeutung ist, beispielsweise bei Diffusionsprozessen in der Halbleiterindustrie und bei Stützrohren für Glasfaser-Vorformen.
Fähigkeit zur Herstellung extrem langer Rohre
Das Verfahren unterliegt im Wesentlichen keiner Längenbeschränkung. Sofern die Anlagen dies zulassen, können damit Quarzrohre hergestellt werden, die weitaus länger sind als bei anderen Verfahren. Die Anwender können diese auf jede gewünschte Länge zuschneiden, wodurch häufige Werkzeugwechsel und Verbindungsarbeiten vermieden werden und zudem die Anzahl der potenziellen Fehlerquellen, die durch Schweißarbeiten entstehen, verringert wird.
Gute Oberflächenqualität
Nachdem das geschmolzene Quarzglas die Form durchlaufen hat und beim Abkühlen seine endgültige Form angenommen hat, ist die Oberfläche sehr glatt und weist eine hohe innere Qualität auf. Mängel wie große Blasen und Verunreinigungen treten relativ selten auf.
Relativ hohe Kosteneffizienz
Aufgrund der kontinuierlichen Produktion verteilen sich die Kosten für jeden Anfahrvorgang, die Aufheizung und die Wartung auf eine größere Menge. Bei Standard-Quarzrohren gehören die Produktionskosten pro Meter beim kontinuierlichen Ziehverfahren zu den niedrigsten aller Verfahren.
Nachteile des Strangziehverfahrens
Hohe Anfangsinvestition und geringe Flexibilität
Anlagen zum Strangziehen (große Hochtemperaturöfen, Präzisionsziehvorrichtungen und Steuerungssysteme) sind sehr teuer, was zu hohen Anfangsinvestitionskosten führt.
Sobald die Produktion begonnen hat, ist eine Änderung der Produktspezifikationen (beispielsweise von einem Außendurchmesser von 50 mm auf 100 mm) sehr schwierig und zeitaufwendig, da hierfür die Form ausgetauscht, alle Prozessparameter neu eingestellt und erneut ein stabiler Betriebszustand erreicht werden müssen. Daher eignet sich dieses Verfahren nicht für die Produktion kleiner Chargen mit unterschiedlichen Spezifikationen.
Einschränkungen beim Größenbereich
Obwohl damit sehr lange Rohre hergestellt werden können, sind der Durchmesser und der Wandstärkenbereich durch die physikalischen Grenzen der Form und der Anlage begrenzt.
- Der Rohrdurchmesser sollte nicht zu groß sein: Es wird in der Regel zur Herstellung von Rohren mit kleinem und mittlerem Durchmesser (von einigen Millimetern bis zu einigen hundert Millimetern) verwendet. Zur Herstellung sehr großer Durchmesser (z. B. über 500 mm) eignet sich das Zentrifugalverfahren oder das Walzverfahren besser.
- Die Anpassung der Wandstärke ist nicht flexibel: Die Wandstärke wird durch die Vorschubgeschwindigkeit und die Ziehgeschwindigkeit bestimmt. Der Einstellbereich ist begrenzt, was die Herstellung von besonders dicken oder besonders dünnen Spezialrohren erschwert.
Vorkommen geringfügiger, materialbedingter Mängel
- Probleme mit der Rundlaufgenauigkeit: Während des Ziehvorgangs ist es schwierig, einen absolut gleichmäßigen Fluss der Glasschmelze in der Form zu gewährleisten, was zu leichten Abweichungen bei der Wandkonzentrizität führen kann (eine Seite ist dicker, die gegenüberliegende Seite dünner). Dies ist für allgemeine Anwendungen akzeptabel, kann jedoch bei hochpräzisen optischen Anwendungen ein Problem darstellen.
- Innere Anspannung: Obwohl ein Online-Glühen durchgeführt wird, können durch den schnellen Abkühl- und Umformprozess dennoch leichte Eigenspannungen entstehen, die eine anschließende Wärmebehandlung erfordern, um sie vollständig zu beseitigen.
Sehr hohe Anforderungen an Rohstoffe und Prozessstabilität
Der gesamte Prozess ist ein kontinuierlicher “Steady-State”-Prozess. Schwankungen in der Reinheit des Rohmaterials, geringe Temperaturänderungen im Ofen oder Schwankungen in der Ziehgeschwindigkeit wirken sich unmittelbar auf die Abmessungen und die Qualität des fertigen Rohrs aus. Daher sind eine äußerst stabile Rohstoffversorgung und hochpräzise Prozesssteuerungssysteme erforderlich.
Zusammenfassung
Das kontinuierliche Ziehverfahren ist ein “leistungsstarkes Werkzeug” zur Herstellung von Quarzrohren mittlerer Größe nach Standard-Spezifikationen. Mit seiner extrem hohen Effizienz und Konsistenz erfüllt es die Anforderungen großer industrieller Märkte. Aufgrund ihrer mangelnden Flexibilität und der Größenbeschränkungen sind jedoch andere Verfahren (wie Zentrifugalformung, Walzen oder Aufdampfen) erforderlich, um sie in Bereichen wie der kundenspezifischen Fertigung kleiner Chargen oder bei Produkten mit extrem großem Durchmesser zu ergänzen.
Welches Verfahren letztendlich gewählt wird, hängt von den umfassenden Anforderungen hinsichtlich Produktlänge, Durchmesser, Wandstärke, Reinheit, Produktionsvolumen und Kosten ab.
Schneidverfahren für Quarzrohre (Teil 3 von 11)
Es gibt verschiedene Schneidverfahren für Quarzrohre, und die Wahl hängt von der erforderlichen Schnittgenauigkeit, der Effizienz, den Kosten und den Anforderungen der nachfolgenden Bearbeitung ab. Im Folgenden werden die derzeit gängigsten Schneidverfahren für Quarzrohre sowie deren detaillierte Beschreibungen aufgeführt.
Thermische Schneidverfahren
Bei diesen Verfahren wird das Quarzrohr durch lokale thermische Belastung bei hohen Temperaturen gespalten. Die Schnittfläche muss nicht oder nur minimal poliert werden.
Flamm-Thermoschock-Verfahren (das klassischste und am weitesten verbreitete Verfahren)
Grundsatz:
Dieses Verfahren nutzt den extrem niedrigen Wärmeausdehnungskoeffizienten von Quarzglas (5,5 × 10⁻⁷/°C). Zur lokalen Erwärmung der Schnittstelle wird eine Hochtemperaturflamme (Wasserstoff-Sauerstoff- oder Acetylen-Sauerstoff-Flamme) verwendet. Anschließend wird der Bereich schnell mit einem Kaltkontakt (z. B. einer in Wasser getauchten Metallspitze oder einem Kratzer mit einem Glasmesser) oder einem kalten Luftstrom (Druckluft) abgekühlt. Der steile Temperaturgradient erzeugt eine hohe lokale Spannung, wodurch das Quarzrohr sauber entlang der erhitzten Linie splittert.
- Ritzen Sie an der Schnittstelle mit einem Glasschneider oder einer Schleifscheibe eine flache Linie ein (dient als Spannungsleitlinie).
- Erwärmen Sie die Kerbe mit der Flammenspitze gleichmäßig, während Sie das Quarzrohr langsam drehen.
- Wenn der zerkratzte Bereich glühend heiß wird, entfernen Sie die Flamme und führen Sie einen Kälteschock durch oder lassen Sie die thermische Belastung zu einem spontanen Bruch führen.
- Einfache Bedienung bei geringen Ausrüstungskosten (ein Brenner reicht aus).
- Flach und sauber geschnitten, sodass kein oder nur minimaler Polieraufwand erforderlich ist.
- Besonders geeignet für Rohre mit größerem Durchmesser (>20 mm).
- Erfordert geübte Handhabung, um saubere Schnitte zu erzielen.
- Es kann zu einer Wärmeeinflusszone kommen; für hochpräzise Anwendungen ist anschließend ein Glühen erforderlich.
- Nicht geeignet für dünnwandige Rohre oder Rohre mit kleinem Durchmesser, die sich unter Hitzeeinwirkung verformen oder reißen können.
Laserschneiden von Quarzplatten
Laserschneiden (hochpräzise, berührungslos)
Grundsatz:
Hochenergetische CO₂-Laser (Wellenlänge 10,6 μm, die von Quarz stark absorbiert wird) bestrahlen die Schnittstelle und schmelzen oder verdampfen das Material augenblicklich. Hilfsgase (Druckluft oder Stickstoff) blasen die geschmolzenen Rückstände weg, sodass eine schmale Schnittfuge entsteht.
- Sehr hohe Präzision; schmale und parallele Schnittfuge.
- Berührungsloses Verfahren ohne mechanische Beanspruchung, wodurch Verformungen oder Mikrorisse vermieden werden.
- Hochgradig automatisiert und programmierbar für komplexe Schneidaufgaben.
- Glatte Schnittfläche mit minimalem Nachbearbeitungsaufwand.
- Die Ausrüstung ist sehr teuer.
- Beim Schneiden von dickwandigen Rohren verläuft der Vorgang langsamer.
- Es kann zu einer Wärmeeinflusszone kommen (die kleiner ist als bei der Erwärmung durch eine Flamme).
Lasergeschnittene Quarzrohre weisen häufig schwarze Kohlenstoffablagerungen an der Schnittfläche auf.
An den Schnittkanten des lasergeschnittenen Quarzrohrs bilden sich Rußablagerungen.
Mechanische Kalttrennverfahren
Diese Verfahren nutzen mechanische Kraft zum Schneiden von Quarz, wodurch thermische Einflüsse vermieden werden, jedoch möglicherweise Mikrorisse entstehen können.
Schneiden mit Diamantschleifscheiben (die gängigste und effizienteste mechanische Methode)
Grundsatz:
Eine sich mit hoher Drehzahl drehende Diamantschleifscheibe (mit Diamantpartikeln an der Kante) schleift sich durch das Quarzrohr, um den Schnitt abzuschließen.
- Hohe Schnittgeschwindigkeit bei sehr hohem Wirkungsgrad; ideal für die Serienfertigung.
- Hohe Schneidleistung, geeignet für Rohre mit unterschiedlichen Durchmessern und Wandstärken.
- Die Anschaffungskosten sind geringer als bei Lasersystemen.
- Hohe mechanische Beanspruchung kann zu Mikrorissschichten und Abplatzungen an den Kanten führen; anschließend ist ein Polieren erforderlich.
- Es entsteht Schleifstaub, weshalb Staubabsaug- und Kühlsysteme (in der Regel Wasserkühlung) erforderlich sind.
- Schleifscheiben nutzen sich ab und müssen ausgetauscht werden.
Diamantdrahtschneiden (für Sonderformen und hochwertige Werkstücke)
Grundsatz:
Ein hin- und herbewegter, mit Diamantpartikeln versetzter Stahldraht fungiert wie eine “Drahtsäge” und schleift sich so durch das Quarzmaterial.
- Sehr geringe Schnittspannung; bessere Schnittqualität und weniger Ausbrüche im Vergleich zu Schleifscheiben.
- Kann unregelmäßige oder speziell geformte Werkstücke schneiden.
- Der schmale Schnittspalt reduziert den Materialverlust und ist ideal für kostspielige Werkstoffe.
- Höhere Ausrüstungs- und Betriebskosten.
- Geringere Schnittgeschwindigkeit im Vergleich zu Diamantscheiben.
Wie wählt man die richtige Schneidmethode aus?
- Für den Laborgebrauch, kleine Chargen, Röhrchen mit großem Durchmesser:
Das Flammen-Thermoschockverfahren wird bevorzugt – es ist kostengünstig und flexibel.
- Hochpräzisionsbereiche (Halbleiter, Glasfaser usw.):
Laserschneiden oder Diamantdrahtschneiden, um eine optimale Schnittqualität bei minimaler Belastung zu gewährleisten.
- Industrielle Massenproduktion:
Schleifen mit Diamantschleifscheiben – höchste Effizienz und bestes Preis-Leistungs-Verhältnis, gefolgt vom Polieren.
- Quarzbauteile in Sonderformen oder sehr teure Quarzbauteile:
Ziehen Sie das Schneiden mit Diamantdraht in Betracht, um den Materialverlust zu minimieren.
Unabhängig davon, welches Schneideverfahren zum Einsatz kommt, sind die Kanten von Quarzrohren nach dem Schneiden extrem scharf und können Mikrorisse aufweisen. Daher ist das Flammpolieren oder mechanische Schleifen ein unverzichtbarer Nachbearbeitungsschritt, um Sicherheit und Leistungsfähigkeit zu gewährleisten.
So schweißt man Quarzrohre (Teil 4 von 11)
Das Schweißen von Quarzrohren ist eine hochtechnische Fertigkeit in der Quarzverarbeitung, die in der Regel auf einer speziellen Quarzglas-Drehmaschine oder manuell von einem erfahrenen Techniker an einem Lampenbearbeitungsstand durchgeführt wird. Das Grundprinzip besteht darin, den Quarz lokal bis zum Schmelzpunkt zu erhitzen und die Teile anschließend miteinander zu verschmelzen.
Im Folgenden werden die einzelnen Schritte, Verfahren und wichtigsten Vorsichtsmaßnahmen beim Schweißen von Quarzrohren beschrieben.
Grundprinzip
Quarzglas hat einen sehr hohen Erweichungspunkt (etwa 1660 °C). Um ausreichend hohe Temperaturen (über 2000 °C) zu erreichen, die erforderlich sind, um es lokal zu schmelzen, ist eine Wasserstoff-Sauerstoff-Flamme (Hydrogen-Oxygen Flame) oder eine Acetylen-Sauerstoff-Flamme (Oxyacetylene Flame) erforderlich.
Die Wasserstoff-Sauerstoff-Flamme ist sauberer und verursacht keine Kohlenstoffverunreinigungen, weshalb sie als bevorzugte Methode gilt.
Wichtigste Schweißverfahren
1. Manuelles Lampenschweißen (für Kleinteile, Reparaturen, einfache Verbindungen)
Ausrüstung:
Arbeitsbank für die Lampenbearbeitung mit Wasserstoff-Sauerstoff-Brenngas, Handbrenner speziell für Quarzglas, Schutzbrille (es muss eine kobaltblaue Schutzbrille mit hohem Schutzfaktor getragen werden, um zu verhindern, dass starkes Licht und hochintensive UV-Strahlung die Augen und die Haut schädigen).
Ablauf:
Der Techniker hält den Brenner und das Quarzrohr in der Hand und erhitzt den Schweißbereich auf der Grundlage seiner Erfahrung und Beobachtung bis zum Schmelzzustand, um die Teile anschließend miteinander zu verbinden und zu verschmelzen. Diese Methode hängt in hohem Maße von den Fähigkeiten des Technikers ab.
2. Glasdrehschweißen (für hohe Präzision, lange Verbindungen und komplexe Schweißarbeiten)
Ausrüstung:
Eine Spezialdrehmaschine für Quarzglas. Spindelstock und Reitstock können sich synchron drehen, um die Quarzwerkstücke zu halten, während das Brennergestell die Funktion des Werkzeugträgers übernimmt.
Ablauf:
Die beiden Quarzrohrabschnitte werden separat im Spindelstock und im Reitstock eingespannt, konzentrisch ausgerichtet und gedreht. Eine Wasserstoff-Sauerstoff-Flamme erwärmt den Verbindungsbereich gleichmäßig. Sobald beide Kanten geschmolzen sind, übt der Reitstock einen Druck nach vorne aus, um sie miteinander zu verschmelzen.
Schweißverfahren für Quarzrohre
Detaillierte Schweißschritte (am Beispiel einer Quarzglas-Drehmaschine)
Vorbereitung und Sicherheitsvorkehrungen
Reinigung:
Reinigen Sie alle Quarzrohrkomponenten gründlich (z. B. durch Ultraschallreinigung mit Aceton oder Alkohol, anschließend mit Reinstwasser abspülen und trocknen). Jegliche Verunreinigungen verkohlen bei hohen Temperaturen oder führen zur Bildung von Blasen.
Ausrüstungscheck:
Überprüfen Sie den Wasserstoff-Sauerstoff-Generator (bzw. die Gasflaschen), die Glasdrehmaschine und den Brenner auf ordnungsgemäße Funktion.
Persönlicher Schutz:
Tragen Sie eine hochwertige Schutzbrille (vorzugsweise mit kobaltblauen Gläsern, um natriumgelbes Licht und UV-Strahlung wirksam zu filtern), hitzebeständige Handschuhe und Schutzkleidung.
Spannen und Ausrichten
Spannen Sie die beiden Quarzrohre getrennt voneinander in die Spannfutter des Spindelstockes und des Reitstocks ein.
Kernpunkt:
Drehen Sie die Drehmaschine langsam und passen Sie die Ausrichtung mithilfe einer Messuhr oder durch Sichtprüfung sorgfältig an, um sicherzustellen, dass die Achsen der beiden Rohre perfekt konzentrisch sind.
Dies ist der erste und wichtigste Schritt; eine Fehlausrichtung führt zu schrägen Fugen und Spannungskonzentrationen.
Vorheizen
Starten Sie die Drehbewegung der Drehmaschine (in der Regel 20–60 U/min), um den Quarz gleichmäßig zu erwärmen.
Beginnen Sie mit einer größeren Flamme aus größerer Entfernung, um den Schweißbereich großflächig vorzuwärmen und so Risse durch thermischen Schock zu vermeiden, die durch plötzliche lokale Hochtemperaturen verursacht werden.
Schmelzen und Fügen
Richten Sie die Flamme nach und nach auf die Fugenkante und erhitzen Sie diese, bis sie einen hellgelb-weißen, gelartigen Schmelzzustand erreicht (ca. 1900 °C).
Wenn beide Kanten vollständig geschmolzen sind, schieben Sie den Reitstock langsam vor, sodass sich die geschmolzenen Flächen berühren, und drücken Sie sie leicht zusammen. Der Druck muss sanft und gleichmäßig sein.
Formen und Glätten
Erwärmen Sie den geschweißten Bereich weiter. Die Oberflächenspannung sorgt dafür, dass das Glas fließt und sich glättet. Bei Bedarf kann ein Graphit- oder Quarzstab verwendet werden, um das Glas leicht in Form zu bringen.
Stellen Sie sicher, dass die Schweißnahtdicke gleichmäßig ist und keine Vertiefungen oder Ausbuchtungen aufweist.
Glühen (Wichtig!)
Starke Temperaturgradienten beim Schweißen führen unweigerlich zu inneren Spannungen. Bereiche mit Spannungskonzentrationen werden sehr spröde und können beim Abkühlen oder im späteren Einsatz spontan reißen.
Aktives Glühen:
Erhöhen Sie nach dem Schweißen sofort die Flamme und ziehen Sie sie zurück, um die Schweißnaht und den umgebenden Bereich großflächig und gleichmäßig zu erwärmen. Ziehen Sie die Flamme anschließend langsam zurück, damit die Abkühlung allmählich erfolgen kann.
Alternativ können Sie den Schweißbereich eine Weile lang mit einer kleineren Glühflamme (sanfter, bei niedrigerer Temperatur) behandeln, bevor Sie diese langsam zurückziehen.
Ofen-Glühen:
Bei hochwertigen oder hochpräzisen Bauteilen sollten Sie das geschweißte Werkstück unmittelbar nach dem Schweißen in einen programmierbaren Glühofen legen. Halten Sie dabei einen strengen Erwärmungs-, Halte- und Abkühlzyklus ein, um Spannungen vollständig zu beseitigen.
Kühlung und Inspektion
In einer zugfreien und staubfreien Umgebung auf Raumtemperatur abkühlen lassen.
Verwenden Sie einen Polarisationsbetrachter, um die Schweißnaht und die umliegenden Bereiche zu untersuchen.
Wenn farbige Ränder auftreten, bestehen noch Restspannungen, und es ist ein erneutes Glühen erforderlich.
Wichtige Vorsichtsmaßnahmen und häufig auftretende Probleme
Blasen:
Ursachen sind Verunreinigungen, Feuchtigkeit oder Überhitzung. Achten Sie auf eine gründliche Reinigung und vermeiden Sie überhöhte Temperaturen.
Kristallisation (Entglasung):
Quarzglas kann bei Erhitzung auf hohe Temperaturen Cristobalit-Kristalle ausbilden, wodurch es undurchsichtig-weiß wird und spröde wird.
Lösung: Verwenden Sie eine ausreichend heiße, aber “stärkere” (konzentriertere) Flamme, um den Schweißvorgang zügig abzuschließen und eine zu lange Erwärmung zu vermeiden.
Der Betrieb unter Schutzatmosphäre trägt ebenfalls dazu bei, die Entglasung zu verringern.
Spannungsrissbildung:
Ursache: zu schnelles oder ungleichmäßiges Abkühlen. Ein ordnungsgemäßes Glühen ist zwingend erforderlich.
Gasschutz:
Bei Schweißarbeiten mit extrem hohen Reinheitsanforderungen (z. B. in der Halbleiterindustrie) wird hochreines Argon oder ein anderes Inertgas um den Schweißbereich herum geblasen, um Verunreinigungen zu verhindern und die Entglasung zu verringern.
Fazit
Das Schweißen von Quarzrohren ist eine Technologie, die Kunst (die Erfahrung und das Fingerspitzengefühl des Technikers) mit Wissenschaft (Verständnis der Materialeigenschaften, der Thermodynamik und der Prinzipien des Glühens).
Laien wird dringend davon abgeraten, diesen Vorgang selbst durchzuführen.
Hohe Temperaturen, unter hohem Druck stehende Gase, intensive Flammen und mögliche Explosionsgefahren können äußerst gefährlich sein. Solche Arbeiten sollten von Quarzherstellern oder Glastechnikern durchgeführt werden, die über professionelles Werkzeug und entsprechende Erfahrung verfügen.
Polierverfahren für Quarzrohre (Teil 5 von 11)
Das Polieren von Quarzrohren ist ein heikler Nachbearbeitungsschritt, der darauf abzielt, eine spiegelglatte Oberfläche, hohe optische Transparenz und die vollständige Beseitigung von Oberflächenmikrorissen zu erreichen. Je nach Qualitätsanforderungen und Anwendungsszenarien wird das Polieren hauptsächlich in zwei Kategorien unterteilt: Feuerpolieren und mechanisches Polieren.
Im Folgenden werden die detaillierten Polierverfahren für Quarzrohre beschrieben.
Feuerpolieren
Dies ist die am häufigsten angewandte und effektivste Methode zum Polieren der Enden von Quarzrohren.
Grundsatz
Mithilfe einer Hochtemperatur-Sauerstoff-Wasserstoff-Flamme wird eine extrem dünne Schicht der Quarzoberfläche sofort geschmolzen (bei etwa 1800 °C). Durch die Oberflächenspannung glättet sich das geschmolzene Quarzglas, wodurch alle Schnittspuren und Mikrorisse beseitigt werden. Nach dem Abkühlen entsteht eine glatte Oberfläche.
Prozess
- Drehen Sie das abgeschnittene Quarzrohr langsam.
- Richten Sie die Spitze der Sauerstoff-Wasserstoff-Flamme (den heißesten und konzentriertesten Teil) auf die zu polierende Kante.
- Erwärmen Sie das Rohr gleichmäßig, bis das Rohrende durchscheinend und glatt wird und ein “geschmolzenes” Aussehen annimmt.
- Entfernen Sie die Flamme umgehend und lassen Sie das Werkstück langsam auf natürliche Weise abkühlen (oder führen Sie ein aktives Glühen durch), um neue thermische Spannungen zu vermeiden.
Vorteile
- Hervorragende Ergebnisse: Erzeugt nahezu perfekt glatte Oberflächen in optischer Qualität.
- Hohe Effizienz: Der Vorgang ist sehr schnell und dauert in der Regel nur wenige Sekunden bis zu einer Minute.
- Verstärkte Kanten: Beseitigen Mikrorisse und erhöhen die mechanische Festigkeit, wodurch das Abplatzen verringert wird.
Nachteile
- Mögliche Spannungsentstehung: Ungleichmäßige Erwärmung oder Abkühlung kann zu thermischen Spannungen führen, was eine sorgfältige Handhabung oder ein anschließendes Glühen erforderlich macht.
- Mögliche Maßänderungen: Übermäßige Einwirkung von Flammen kann zu leichtem Schrumpfen oder Verformungen führen.
- Erfordert teure Ausrüstung: Es werden Sauerstoff-Wasserstoff-Generatoren oder Hochdruckgasflaschen benötigt.
Hauptanwendungsbereiche
Wird nach dem Schneiden bei fast allen Quarzrohrenden angewendet; es handelt sich um einen Standard-Bearbeitungsschritt.
Mechanisches Polieren
Mechanisches Polieren kommt zum Einsatz, wenn die gesamte Außen- oder Innenfläche des Quarzrohrs poliert werden muss oder wenn eine extrem hohe Maßgenauigkeit erforderlich ist (da das Feuerpolieren zu Verformungen führen kann).
Hierbei handelt es sich um einen mehrstufigen, schrittweisen Prozess, bei dem immer feinere Schleifmittel zum Einsatz kommen, um nach und nach Oberflächenmaterial abzutragen, bis keine Kratzer mehr sichtbar sind.
Poliervorgang (Schritt für Schritt)
1. Grobschleifen (Schleifen)
Zweck: Große Schnittfehler und Unebenheiten entfernen; das Teil in Form bringen.
Methode: Verwenden Sie Diamantschleifscheiben oder Siliziumkarbid-Schleifscheiben mit grober Körnung (#200–#400).
Hinweis: Erfordert reichlich Kühlwasser (in der Regel Reinstwasser), um Wärme abzuleiten und Rückstände wegzuspülen.
2. Feinschleifen (Läppen)
Zweck: Entfernen Sie tiefe Kratzer, die durch grobes Schleifen entstanden sind, und bereiten Sie die Oberfläche für die abschließende Politur vor.
Methode: Verwenden Sie feinere Diamantpasten (Körnung #800–#1500) oder Siliziumkarbidpulver auf Läppplatten aus Gusseisen oder Zinn.
Zweck: Erzielen Sie die endgültige optische Oberfläche und beseitigen Sie alle Mikrokratzer.
- Polierpads: Verwenden Sie weiche Materialien wie Pechpolster, Polyurethanpolster oder Filzpolster.
- Poliermittel: Extrem feine Poliermittel oder -suspensionen, üblicherweise Ceroxid (CeO₂) oder Zirkonoxid (ZrO₂). Für höchste Anforderungen kommen Diamantsprays (0,5–1 µm) zum Einsatz.
- Ablauf: Tragen Sie das Poliermittel auf ein rotierendes Polierpad auf, üben Sie leichten Druck aus und polieren Sie. Dabei ist durchgehend Kühlflüssigkeit erforderlich.
Zweck: Entfernen Sie alle Rückstände der Polierpaste und alle Partikel vollständig.
Methode: Es ist eine gründliche Ultraschallreinigung erforderlich, in der Regel mit hochreinen Lösungsmitteln (wie Isopropanol) und ultrareinem Wasser, um eine absolut saubere Oberfläche zu gewährleisten.
Spezialverfahren: Chemisches Polieren
Grundsatz
Chemische Ätzmittel (in der Regel Flusssäure (HF) oder HF in Mischung mit anderen Säuren) lösen erhabene Oberflächenbereiche des Quarzglases selektiv auf, wodurch eine glattere Oberfläche entsteht.
Vorteile
- Keine mechanische Beanspruchung
- Geeignet für komplexe Formen
- Gute allgemeine Gleichmäßigkeit
Nachteile
- Äußerst gefährlich: HF ist hochgiftig und ätzend; muss unter speziellen Abzugshauben und mit strengen Schutzmaßnahmen verwendet werden.
- Schwierige Kontaminationskontrolle: Säureabfälle müssen behandelt werden.
- Schwer zu steuernde Geschwindigkeit: Die Poliergeschwindigkeit und die Gleichmäßigkeit variieren je nach Temperatur, Konzentration und Rührbewegung.
Anwendungen
Wird hauptsächlich in der speziellen Laborforschung oder bei der Mikrofabrikation eingesetzt; es handelt sich nicht um ein Standardpolierverfahren für Quarzrohre.
Wie trifft man die richtige Wahl?
- Für die meisten Anwendungen (Laborgefäße, Photovoltaikröhren, Lampenröhren):
Das Feuerpolieren nach dem Schneiden erfüllt die Anforderungen voll und ganz. Es ist die wirtschaftlichste und am weitesten verbreitete Methode.
- Für Anwendungen, die höchste Präzision erfordern (Halbleiterwafer-Träger, optische Linsen, Laserresonatoren):
Um präzise Maße und eine makellose Oberfläche zu erzielen, ist ein mechanisches Polieren erforderlich. Manchmal wird anschließend noch ein leichtes Feuerpolieren durchgeführt, um Schäden unter der Oberfläche zu beseitigen.
- Wenn sowohl die Innen- als auch die Außenwände vollständig poliert werden müssen:
Es darf nur mechanisches oder chemisches Polieren angewendet werden.
Fazit
Das Feuerpolieren ist das “Standardverfahren” bei der Herstellung von Quarzrohren, während das mechanische Polieren das “hochwertige Sonderverfahren” für Spitzenprodukte darstellt. Sofern keine besonderen Anforderungen bestehen, ist das Feuerpolieren ausreichend. Unabhängig von der Methode sind eine gründliche Reinigung und eine Spannungsprüfung unverzichtbare Folgeschritte.
Verfahren zum Biegen von Quarzrohren (Teil 6 von 11)
Das Biegen von Quarzglasrohren ist eine äußerst anspruchsvolle Glasbearbeitungstechnik, die umfangreiche Erfahrung und präzise Kontrolle erfordert. Das Grundprinzip besteht darin, das Quarzglas lokal so weit zu erwärmen, dass es weich wird, und es dann unter Einwirkung der Schwerkraft oder mit leichter äußerer Krafteinwirkung auf natürliche Weise biegen zu lassen.
Im Folgenden werden die detaillierten Verfahren, Schritte und wichtigsten Punkte zum Biegen von Quarzrohren beschrieben.
Grundprinzip
Quarzglas hat keinen festen Schmelzpunkt, doch wenn es über seinen Erweichungspunkt (~1660 °C) erhitzt wird, geht es allmählich von einem starren Festkörper in einen zähflüssigen, plastischen, sirupartigen Zustand über. In diesem Zustand lässt sich das Rohr biegen.
Der Schlüssel zum erfolgreichen Biegen liegt in einer gleichmäßigen Erwärmung und der Einhaltung der richtigen Temperatur.
Erforderliche Ausrüstung und Materialien
Wärmequelle
Eine Flamme, die extrem hohe Temperaturen erreichen kann, ist unerlässlich. Eine Wasserstoff-Sauerstoff-Flamme (H₂/O₂-Flamme) ist die einzig geeignete Option, da sie sauber ist (keine Kohlenstoffverunreinigung), extrem heiß (über 2000 °C) und konzentriert.
Glasbearbeitungswerkbank oder Glasdrehmaschine
Bietet eine stabile und drehbare Arbeitsplattform.
Klemmen und Halterungen
Graphitstäbe, Quarzstäbe oder andere Hochtemperaturwerkzeuge werden zur Formgebung und als Stütze eingesetzt, um ein Zusammenfallen des Rohrs zu verhindern.
Schutzausrüstung
Kobaltblaue Schutzbrillen mit hoher Lichtabschirmung zum Schutz vor grellem Licht und schädlicher UV-Strahlung sowie Hitzeschutzhandschuhe und Schutzkleidung.
Detaillierte Schritte zum Biegen (manuelle Lampworking-Methode)
Vorbereitung
Reinigung
Stellen Sie sicher, dass der zu biegende Bereich des Quarzrohrs absolut sauber und frei von Fett und Staub ist.
Kennzeichnung
Markieren Sie die Stelle, an der gebogen werden muss, mit einem hitzebeständigen Marker.
Vorheizen
Schalten Sie die Wasserstoff-Sauerstoff-Flamme ein und verwenden Sie eine sanftere, breitere Flamme, um den Biegebereich vorzuwärmen und so Risse zu vermeiden, die durch einen plötzlichen Temperaturanstieg bei lokaler Erwärmung entstehen können.
Erwärmung und Rotation
Halten Sie den Abschnitt des Quarzrohrs, der gebogen werden soll, über die Flamme.
Kernpunkt: Eine kontinuierliche und gleichmäßige Drehung des Rohrs ist unerlässlich.
Dies ist der entscheidende Schritt. Durch die Drehung wird eine vollkommen gleichmäßige Erwärmung entlang der Rohrwand gewährleistet. Wird nur eine Seite erwärmt, entstehen auf der gegenüberliegenden Seite enorme Spannungen, die beim Biegen zu Rissen oder Faltenbildung führen können.
Stellen Sie die Flamme auf eine scharfe, hochtemperaturreiche “harte Flamme” ein und konzentrieren Sie die Hitze auf die markierte Stelle.
Beobachtung und Einschätzung der Wärmeregulierung
Erhitzen und wenden Sie das Stück so lange weiter, bis der erhitzte Teil weich wird.
Bewertungskriterien:
Das Glas wird leicht “klebrig”, erscheint in der Flamme gelblich-weiß und hell und kann unter seinem eigenen Gewicht leicht durchhängen.
Derzeit liegt die Temperatur bei etwa 1800–1900 °C.
Biegen und Umformen
Sobald das Quarzrohr den richtigen Erweichungszustand erreicht hat, nehmen Sie es aus der Flamme.
Natürliche Krümmung unter dem Einfluss der Schwerkraft
Das ist die beste Methode. Hören Sie einfach auf zu drehen und lassen Sie das nicht abgestützte Ende sich durch sein eigenes Gewicht auf natürliche Weise biegen. So erzielen Sie die gleichmäßigste Krümmung.
Eine leichte äußere Kraft ausüben
Sollte eine stärkere Biegung oder ein bestimmter Winkel erforderlich sein, üben Sie mit der Hand (mit Hitzeschutzhandschuhen) oder mit Graphitwerkzeugen äußerst sanften und langsamen Druck aus, um die Biegung zu führen.
Hinweis:
Der gesamte Biegevorgang muss entschlossen, flüssig und in einer einzigen Bewegung ausgeführt werden. Vermeiden Sie Zögern oder wiederholte Korrekturen.
Ausglühen (unbedingt erforderlich!)
Starke Temperaturgradienten beim Biegen führen zu enormen inneren Spannungen.
Ohne Spannungsabbau wird der gebogene Abschnitt extrem spröde und kann beim Abkühlen oder im Einsatz sofort reißen.
Aktives Glühen
Verwenden Sie nach dem Biegen sofort eine breitere, weichere (etwas kältere) Flamme, um den gebogenen Bereich und dessen Umgebung gründlich und gleichmäßig zu erwärmen (“Flammglühen”).
Bewegen Sie die Flamme anschließend ganz langsam weg und lassen Sie das Teil in einer windstillen Umgebung auf natürliche Weise abkühlen. Manchmal ist ein kleiner Glühofen (isolierter Ofen) erforderlich, um eine extrem langsame Abkühlung zu gewährleisten.
Beste Methode:
Bei hochpräzisen Bauteilen legen Sie das Rohr zur präzisen Glühbehandlung in einen programmgesteuerten Glühofen ein.
Kühlung und Inspektion
Nachdem das Bauteil vollständig auf Raumtemperatur abgekühlt ist, überprüfen Sie den gebogenen Bereich mit einem Spannungsprüfer mit polarisiertem Licht.
Wenn farbige Ränder auftreten, sind noch Restspannungen vorhanden, und ein erneutes Glühen ist erforderlich.
Spiralförmig gebogene Quarzrohre für Kondensatoren
Zentrale Herausforderungen und häufige Probleme
Faltenbildung/Zusammenfallen
Übermäßige Erwärmung, ungleichmäßige Erwärmung oder zu schnelles Biegen können dazu führen, dass sich die Innenwand wellt oder das gesamte Rohr zusammenfällt.
- Verwenden Sie einen Dorn: Fügen Sie einen massiven Quarzstab oder Graphitstab als innere Verstärkung ein.
- Schutzgas einleiten: Füllen Sie das Rohr mit einer kleinen Menge Druckluft oder Inertgas, um den Innendruck aufrechtzuerhalten.
Entglasung (Kristallisation)
Eine zu lange Erhitzungsdauer oder eine zu hohe Temperatur führt dazu, dass sich Cristobalit-Kristalle auf der Quarzoberfläche bilden, wodurch diese undurchsichtig, weiß und spröde wird.
- Verwenden Sie eine konzentrierte Hochtemperaturflamme, um die Aufheizzeit zu verkürzen.
- Das Einblasen einer kleinen Menge Inertgas (z. B. Argon) in die Flamme trägt dazu bei, eine Entglasung zu verhindern.
Ungenaue Winkel
Anfänger haben oft Schwierigkeiten, den Grad der Nachgiebigkeit und die Biegeamplitude richtig einzuschätzen.
Lösung:
Übe ausgiebig, um ein “Handgefühl” zu entwickeln. Übe zunächst mit preiswerten Glasröhrchen.
Zusammenfassung
Das Biegen von Quarzrohren gehört zu den anspruchsvollsten Techniken der Glasbearbeitung. Dabei kommen folgende Aspekte zusammen:
- Naturwissenschaften: Grundlagen der Thermodynamik und Phasenübergänge
- Kunst: Praktische Erfahrung, Intuition und ein präzises Gespür für die Hitzeeinstellung
- Strenge: Strenge Glühverfahren und Qualitätskontrolle
Für Laien, Es wird dringend davon abgeraten, diesen Vorgang durchzuführen..
Die Risiken durch extrem hohe Temperaturen, unter Druck stehende Gase, grelle Flammen, sprödes Glas und mögliche Explosionen sind extrem hoch.
Diese Arbeiten dürfen nur von professionellen Quarzherstellern oder erfahrenen Glastechnikern durchgeführt werden, die über die entsprechenden Werkzeuge verfügen.
Verfahren zum Glühen von Quarzrohren (Teil 7 von 11)
Das Glühen von Quarzrohren ist ein entscheidender thermischer Behandlungsprozess. Sein Hauptzweck besteht darin, innere thermische Spannungen zu beseitigen und so zu verhindern, dass das Rohr bei der weiteren Verarbeitung oder beim Einsatz Risse bildet, sich verformt oder an Leistungsfähigkeit einbüßt.
Im Folgenden finden Sie eine ausführliche Erläuterung der Glühverfahren, -prinzipien und -abläufe für Quarzrohre.
Grundprinzip des Glühens
Wenn Quarzglas aus dem geschmolzenen Zustand bei hoher Temperatur auf seine endgültige Form abkühlt, unterscheiden sich die inneren und äußeren Abkühlungsgeschwindigkeiten, was zu inneren thermischen Spannungen führt. Diese Spannungen werden im Glasgefüge “eingefroren”.
Beim Tempern wird das Quarzrohr auf eine bestimmte Temperatur oberhalb seines Dehnungspunkts erhitzt und dort für eine gewisse Zeit gehalten, damit sich das Glasgefüge leicht entspannen und innere Spannungen abbauen kann. Anschließend wird es langsam und kontrolliert durch den Temperbereich abgekühlt, um die Entstehung neuer Spannungen zu vermeiden.
Temperaturbereich für das Tempern von Quarzglas: ungefähr 1000 °C–1200 °C.
Diese Temperatur liegt über dem Dehngrenzwert (~1010 °C), jedoch weit unter dem Erweichungspunkt (~1660 °C).
Ablauf des Glühprozesses
Ein vollständiger Glühprozess umfasst drei Phasen: Erhitzen, Halten und langsames Abkühlen.
1. Heizung
Zweck:
Um das Quarzrohr gleichmäßig auf die Glühtemperatur zu erwärmen.
Methode:
Verwenden Sie einen programmierbaren Glühofen (Muffelofen, Tunnelofen usw.).
Preis:
Die Aufheizgeschwindigkeit sollte nicht zu hoch sein, um einen Thermoschock zu vermeiden, der dazu führen könnte, dass dünnwandige Rohre reißen oder neue Temperaturgradienten entstehen.
Typische Aufheizgeschwindigkeit: 5–10 °C/Minute.
Workshop zum Glühen von Quarzrohren
2. Einweichen
Zweck:
Um eine gleichmäßige Temperaturverteilung im gesamten Quarzrohr zu gewährleisten und den inneren Spannungen die Möglichkeit zu geben, sich bei der Glühtemperatur vollständig abzubauen.
Temperatur:
Wird in der Regel auf 1000 ± 50 °C, abhängig von Reinheit, Wandstärke und Größe.
Zeit:
Die Einweichzeit ist entscheidend und muss lang genug sein, damit die Spannung vollständig nachlässt.
Die Zeit hängt von der Wandstärke ab und folgt dem “Quadratgesetz”:
Empirische Formel:
Einweichzeit (Minuten) ≈ Wandstärke (mm)² × Koeffizient (in der Regel 1,5–2,5)
Beispiel:
Für ein Quarzrohr mit einer Wandstärke von 5 mm:
(5² × 2) = 50 Minuten Minimum.
Je dicker das Rohr ist, desto stärker steigt die Einweichzeit quadratisch an.
3. Langsames Abkühlen
Zweck:
Dies ist die kritischste Phase. Die Abkühlung muss langsam genug erfolgen, um die Entstehung neuer bleibender thermischer Spannungen zu vermeiden.
Methode:
Halten Sie sich mithilfe der Ofensteuerung strikt an die programmierte Abkühlkurve.
Preis:
Die Abkühlgeschwindigkeit ist umgekehrt proportional zum Quadrat der Wandstärke.
- Innerhalb des Glühtemperaturbereichs (etwa 1200 °C–1000 °C), muss die Abkühlgeschwindigkeit sehr langsam sein: 1–5 °C/Minute.
- Sobald die Temperatur unter den Spannungspunkt (~1000 °C) fällt, ist die Glasstruktur im Wesentlichen festgelegt, und die Abkühlung kann sich erheblich beschleunigen (z. B., 10–20 °C/Minute) bis es Raumtemperatur erreicht hat.
Glühanlagen
Kasten-Glühofen
Die am häufigsten verwendeten Anlagen, geeignet für kleine Chargen und Röhrchen mit unterschiedlichen Spezifikationen.
Vorteile:
Hohe Flexibilität; programmierbare Temperaturregelung.
Nachteile:
Begrenzte Kapazität pro Durchlauf; geringere Produktionseffizienz.
Großer Quarzrohr-Glühofen in Kastenbauweise
Tunnelglühofen
Wird für die großtechnische Serienfertigung eingesetzt, beispielsweise bei kontinuierlichen Rohrziehverfahren.
Quarzrohre durchlaufen auf einem Förderband im Inneren eines langen Tunnelofens langsam die Bereiche zum Erhitzen, Ausglühen und Abkühlen.
Vorteile:
Hoher Wirkungsgrad, hohe Leistung, stabiler Prozess.
Nachteile:
Teure Ausrüstung; nur für festgelegte Spezifikationen geeignet.
Qualitätsprüfung: Wie lassen sich die Ergebnisse des Glühvorgangs bewerten?
Nach dem Glühen ist eine Spannungsprüfung unerlässlich. Die gängigste und einfachste Methode ist die Verwendung eines Polarisations-Spannungsanzeiger.
Grundsatz:
Glas mit innerer Spannung weist Doppelbrechung auf.
Methode:
Legen Sie das Quarzrohr in ein polarisiertes Lichtfeld.
- Wenn keine Spannung vorliegt, ist das Bild gleichmäßig.
- Bei Belastung treten farbige Streifenmuster (Interferenzfarben) auf.
- Kein oder geringer Stress: einheitlich grau oder hellgelb.
- Hohe Belastung: leuchtendes Blau, Grün, Rot usw.
Je dichter und ausgeprägter die Fransen sind, desto höher ist die Restspannung.
Die Verteilung und die Farbe dieser Streifen können sogar Aufschluss darüber geben, ob es sich um Druck- oder Zugspannung handelt.
Fazit
Das Tempern von Quarzrohren ist kein einfacher “Erhitzen-und-Abkühlen”-Prozess, sondern ein wissenschaftlich kontrolliertes Verfahren, das eine präzise Temperatur- und Zeitsteuerung erfordert.
Eine unsachgemäße Glühbehandlung – wie beispielsweise eine zu schnelle Abkühlung – kann schlimmer sein als gar keine Glühbehandlung und möglicherweise zu einer höheren Spannungsbelastung führen. Bei Hochleistungsanwendungen ist die Glühbehandlung ein unverzichtbarer Schritt, um die Lebensdauer und Zuverlässigkeit von Quarzrohren zu gewährleisten.
Reinigungsmethoden für Quarzrohre (Teil 8 von 11)
Die Reinigung von Quarzrohren ist ein kritischer und äußerst anspruchsvoller Prozess, insbesondere in Bereichen wie der Halbleiterindustrie, der Photovoltaik und der Glasfaserherstellung.
Das Ziel der Reinigung besteht darin, alle während der Verarbeitung angesammelten Verunreinigungen gründlich zu entfernen, darunter organische Substanzen (Öl, Fett, Staub), Metallionen und Partikel.
Die Wahl der Reinigungsverfahren hängt vom anfänglichen Verschmutzungsgrad und der für die Endanwendung erforderlichen Reinheit ab.
Im Folgenden wird ein branchenüblicher und effizienter Reinigungsablauf beschrieben, der in der Regel in Kombination angewendet wird.
Workshop zur Reinigung von Quarzrohren
Grundprinzipien der Reinigung
Stufenweise Reinigung:
Beginnen Sie mit der Grobreinigung und gehen Sie dann zur Feinreinigung über – entfernen Sie zunächst große Partikel und kümmern Sie sich anschließend um Verunreinigungen auf Ionen- und Molekülebene.
Kompatibilität:
Alle Reinigungsmittel müssen mit Quarz (SiO₂) verträglich sein und dürfen diesen weder angreifen noch beschädigen.
Hohe Reinheit:
Alle Chemikalien (Säuren, Lösungsmittel) und hochreines Wasser müssen von Elektronikqualität oder höher sein, um eine Sekundärkontamination zu vermeiden.
Standard-Reinigungsverfahren (für Hochreinheitsanwendungen)
Im Folgenden wird ein typischer mehrstufiger Reinigungsprozess beschrieben, der für anspruchsvolle Anwendungen konzipiert ist und in der Regel nacheinander durchgeführt wird.
1. Vorläufige mechanische Reinigung
Zweck:
Entfernen Sie Staub und größere anhaftende Partikel.
Methode:
Verwenden Sie hochreinen Stickstoff oder trockene Luft, um lose Verunreinigungen wegzublasen.
Bei hartnäckigen Rückständen mit ultrareinem Wasser abspülen.
Hinweis:
Verwenden Sie keine Metallwerkzeuge zum Abkratzen von Oberflächen, da dies Kratzer verursachen und zu einer Verunreinigung durch Metall führen könnte.
2. Reinigung mit organischen Lösungsmitteln (Entfettung)
Zweck:
Organische Verunreinigungen wie Fett, Fingerabdrücke und Harzrückstände auflösen und entfernen.
- Aceton
- Isopropylalkohol (IPA)
- Ethanol
Methode:
Die Ultraschallreinigung wird häufig eingesetzt. Durch Ultraschallkavitation lassen sich Verunreinigungen aus Oberflächenrillen entfernen.
Übliche Reinigungsdauer: 15–30 Minuten.
Hinweis:
Es müssen hochreine Lösungsmittel verwendet werden. Nach der Reinigung müssen alle Lösungsmittelrückstände vollständig ausgespült werden.
3. Reinigung im Säurebad (Kernschritt)
Zweck:
Dies ist der entscheidende Schritt zur Entfernung von Metallionen, Alkalimetallen und anorganischen Verunreinigungen.
Quarz weist eine hervorragende Säurebeständigkeit auf (mit Ausnahme von Flusssäure) und eignet sich daher hervorragend für die Säurereinigung.
Gängige Säuren und Zubereitungen (“Piranha-Lösung” ist die wichtigste Methode):
Formel:
Konzentrierte Schwefelsäure (H₂SO₄) : konzentriertes Wasserstoffperoxid (H₂O₂) = 3:1 oder 4:1
Wichtiger Sicherheitshinweis:
Wasserstoffperoxid muss stets langsam in Schwefelsäure gegeben werden – niemals umgekehrt –, um heftige Reaktionen oder Explosionen zu vermeiden.
Funktion:
Extrem starke Oxidationskraft, die nahezu alle organischen Rückstände und einige Metallverunreinigungen entfernt.
Es gilt als der “Goldstandard” für die Reinigung von Quarz.
Verdünnte Flusssäure (HF)-Lösung
Schwerpunkt:
In der Regel <5%.
Funktion:
Ätzt die Oberfläche leicht an und entfernt eine sehr dünne Quarzschicht (einige Mikrometer), wodurch an dieser Schicht haftende Verunreinigungen beseitigt werden (Opferätzung).
Warnung:
HF ist extrem giftig und ätzend.
Das Gerät darf nur von geschultem Fachpersonal unter speziellen Abzugshauben bedient werden.
Es greift Glas und menschliche Haut aggressiv an.
Einweichen in verdünnter Salzsäure (HCl) oder Salpetersäure (HNO₃)
Wird in erster Linie zur Entfernung von Metallionen, insbesondere von Eisenionen, verwendet.
Methode:
Quarzrohre werden in PTFE- oder hochreinen Quarz-Reinigungsbehältern eingeweicht.
Es kann eine Erwärmung erfolgen (eine Piranha-Lösung bei 60–80 °C verbessert die Wirksamkeit), und der Einsatz von Ultraschall ist optional.
Die Einweichdauer reicht von einigen Minuten bis zu mehreren zehn Minuten.
4. Spülen mit ultrareinem Wasser
Zweck:
Entfernen Sie alle Rückstände von chemischen Reinigungsmitteln vollständig.
Methode:
Wiederholt spülen und in ultrareinem Wasser (spezifischer Widerstand > 18 MΩ·cm) einweichen.
In der Regel wird eine Überlaufspülung eingesetzt, bei der fließendes Wasser die Verunreinigungen kontinuierlich entfernt, bis das Spülwasser einen neutralen pH-Wert aufweist und die Anforderungen an den spezifischen Widerstand erfüllt.
Hinweis:
Dieser Schritt muss in einem Reinraum der Klasse 100 oder höher durchgeführt werden, um eine Kontamination durch Schwebeteilchen zu vermeiden.
5. Trocknen
Zweck:
Entfernen Sie Feuchtigkeit und verhindern Sie Wasserflecken.
- Trocknung im Ofen:
In einen sauberen Backofen bei 100–150 °C stellen.
- IPA-Verdampfungstrocknung:
Hängen Sie das Quarzrohr über den IPA-Dampf.
IPA kondensiert auf der Oberfläche, entzieht ihr Feuchtigkeit und verdunstet anschließend, sodass eine vollkommen trockene Oberfläche zurückbleibt.
- Trocknung mit hochreinem Stickstoff:
Mit gefiltertem, hochreinem Stickstoff durchblasen.
Ablaufdiagramm zur Reinigung von Quarzrohren
Wichtige Hinweise
- Sicherheit geht vor:
Bei der Verwendung von Piranha-Lösung und HF müssen die Bediener säurebeständige Schutzanzüge, Gesichtsschutzschilde und doppelte säurebeständige Handschuhe tragen und alle Arbeiten unter geeigneten Abzügen durchführen.
- Behältermaterialien:
Die Säurereinigung muss in Behältern aus Platin (Pt), PTFE, Quarz oder hochreinem PVC durchgeführt werden, um eine Verunreinigung zu vermeiden.
Behälter aus Metall und Glas dürfen nicht verwendet werden.
- Saubere Umwelt:
Die abschließenden Reinigungs- und Trocknungsschritte müssen in einem Reinraum erfolgen, um eine erneute Kontamination durch Partikel in der Luft zu vermeiden.
- Anforderungen an die Wasserqualität:
Für die abschließende Spülung muss hochreines Wasser mit einem spezifischen Widerstand von 18,2 MΩ·cm verwendet werden.
Bei gewöhnlichen Quarzröhrchen für Laborzwecke ist der vollständige Arbeitsablauf für hochreine Produkte möglicherweise nicht erforderlich.
Allerdings, Piranha-Lösung oder Einweichen in verdünnter Säure + Spülen mit ultrareinem Wasser + Trocknen ist nach wie vor eine wirksame Methode, um Sauberkeit zu gewährleisten.
Verpackungsmethoden für Quarzrohre (Teil 9 von 11)
Die Verpackung von Quarzrohren ist ein äußerst wichtiger Vorgang, der unmittelbar darüber entscheidet, ob das Produkt den Transport unbeschadet übersteht. Aufgrund der hohen Härte, Sprödigkeit und Kratzempfindlichkeit von Quarzglas sind die Kernprinzipien der Verpackung Stoßdämpfung, Stoßschutz, Schutz vor Oberflächenkratzern und Kontaminationskontrolle.
Im Folgenden sind die Standardverpackungsmethoden für Quarzrohre mit unterschiedlichen Qualitätsanforderungen aufgeführt.
Grundprinzipien der Verpackung
Isolierung und Dämpfung
Achten Sie darauf, dass das Quarzrohr nicht direkt mit einem harten Verpackungsbehälter (Holzkiste oder Karton) in Berührung kommt. Alle Zwischenräume müssen mit weichem Polstermaterial ausgefüllt werden.
Oberflächenschutz
Die Oberfläche des Quarzrohrs – insbesondere hochglanzpolierte Oberflächen – muss mit weichen Materialien umwickelt werden, um Kratzer zu vermeiden.
Befestigung und Stoßfestigkeit
Innerhalb der Verpackung muss das Produkt fest fixiert sein, sodass es sich weder bewegen noch hin- und herwackeln kann. Der Umkarton muss dem Stapeldruck und möglichen Sturzstößen standhalten.
Hygienekontrolle
Für High-End-Anwendungen (wie Halbleiter und Optik) muss die Verpackung in einer sauberen Umgebung unter Verwendung von Materialien erfolgen, die eine geringe Ausgasung aufweisen und staubfrei sind.
Standardverfahren und -materialien für die Verpackung (von innen nach außen)
Schritt 1: Reinigung und erste Verpackung (der wichtigste Schritt)
Bedienung: Blasen Sie das Quarzrohr in einer sauberen Umgebung mit hochreinem Stickstoff ab, um eine staubfreie Oberfläche zu gewährleisten.
Materialien: Plastikfolie oder antistatische Beutel.
Methode: Wickeln Sie die gereinigten und geprüften Quarzrohre unverzüglich in Kunststofffolie (z. B. PE-Folie) oder in antistatische Beutel (für Komponenten in Halbleiterqualität) ein. Dadurch wird eine Verunreinigung durch Kondenswasser, Staub und Feuchtigkeit bei der weiteren Handhabung verhindert.
Schritt 2: Oberflächenschutz (Kernschicht zum Schutz vor Kratzern)
Bedienung: Wickeln Sie eine Schicht aus weichem Polstermaterial um die Folie herum.
- Luftpolsterfolie: Die gängigste und kostengünstigste Variante. Achten Sie darauf, dass die Luftblasen nach innen zeigen, damit die äußere Kunststoffschicht keine Kratzer auf der Quarzoberfläche hinterlässt.
- EPE-Schaumstoff: geschlossenzelliger Schaumstoff mit hervorragender Polsterung, Stoßfestigkeit und Feuchtigkeitsschutz.
- Schwamm oder weicher Schaumstoff: wird für hochwertige Gegenstände verwendet, die einen erstklassigen Schutz erfordern.
Methode: Wickeln Sie das Material mindestens zwei volle Lagen lang fest um, um eine vollständige Abdeckung zu gewährleisten. Befestigen Sie es mit Klebeband, kleben Sie das Klebeband jedoch niemals direkt auf das Quarzrohr.
Schritt 3: Verstärkung und Befestigung (Kernschicht zum Stoßschutz)
Bedienung: Legen Sie das verpackte Quarzrohr in einen Innenkarton und füllen Sie alle Lücken mit Polstermaterial auf.
- Wellpappe: wird zu sechseckigen oder zylindrischen Innenkartons verarbeitet, die etwas länger als die Hülse sind und für strukturelle Stabilität sorgen.
- Füllmaterialien: Papierschnitzel, Schaumstoffpartikel, geformte Schaumstoffstützen.
Vermeiden Sie unbedingt Materialien wie Stroh oder Holzspäne, die Splitter abgeben oder Feuchtigkeit aufnehmen.
Methode: Legen Sie die Röhre in die Innenverpackung und füllen Sie den Raum rundherum fest aus, damit sie sich darin nicht bewegen kann.
Schritt 4: Außenverpackung und Kartonierung (Kernschicht zum Schutz vor Stößen)
Bedienung: Legen Sie den Innenkarton in einen stabilen Umkarton oder eine Holzkiste.
- Zweilagige (oder fünflagige) verstärkte Wellpappkartons: geeignet für gängige Größen und kürzere Quarzröhren.
- Holzkiste: Für besonders lange Quarzrohre (z. B. > 1,5 Meter), schwere Gegenstände oder sehr wertvolle Produkte muss eine Holzkiste verwendet werden. Die Holzkonstruktion ist stabil und bietet den besten Halt und Schutz.
Verpackung in Holzkisten für Quarzrohre
- Legen Sie eine dicke Polsterschicht (EPE-Platte oder Schaumstoffplatte) auf den Boden.
- Setzen Sie die Innenverpackung so ein, dass zwischen ihr und der Kiste bzw. dem Karton ein Abstand verbleibt.
- Füllen Sie alle Lücken dicht mit Schaumstoffblöcken oder EPE-Streifen aus.
Die Vorgabe lautet: Beim Schütteln der Schachtel darf keine Bewegung im Inneren zu hören sein.
- Legen Sie eine obere Polsterschicht hinein und verschließen Sie den Karton.
Schritt 5: Äußerer Schutz und Kennzeichnung
Bedienung: Verschließen Sie den Karton und bringen Sie die Etiketten außen an.
Materialien: Umreifungsbänder (für Holzkisten oder schwere Lasten), Warnschilder.
- Verstärken Sie den Karton mit Verpackungsbändern.
- Bringen Sie die folgenden externen Etiketten gut sichtbar an:
- Zerbrechlich (Glassymbol)
- Diese Seite nach oben (Pfeilsymbol)
- Trocken halten (Regenschirmsymbol)
- Vorsicht beim Umgang
- Geben Sie die Artikelangaben, die Menge und das Gewicht auf der Oberfläche des Kartons an.
Sonderfälle und deren Behandlung
Zusammenfassend lässt sich sagen, dass die Verpackungskosten für Quarzrohre einen unverzichtbaren Bestandteil ihrer Gesamtkosten darstellen. Die Kosten für eine ordnungsgemäße Verpackung sind weitaus geringer als die Verluste, die durch Transportschäden aufgrund mangelhafter Verpackung entstehen. Ein professioneller Hersteller von Quarzrohren hält sich stets an strenge und sorgfältige Verpackungsvorschriften.
Herstellungsverfahren für Quarzrohre mit großem Durchmesser (Teil 10 von 11)
Quarzrohre mit großem Durchmesser (in der Regel mit einem Außendurchmesser von über 200 mm und sogar bis zu über 1 Meter) werden in hochmodernen und technisch anspruchsvollen Verfahren hergestellt. Diese Rohre lassen sich nicht mit herkömmlichen Strangziehverfahren fertigen. Stattdessen stützt sich ihre Herstellung hauptsächlich auf die folgenden zwei Kernverfahren:
Kernverfahren 1: Zentrifugalguss
Dies ist derzeit das gängigste und fortschrittlichste Verfahren zur Herstellung von Quarzrohren mit großem Durchmesser und großem Format.
Prozessschritte
Aufbereitung des Rohmaterials
Hochreiner natürlicher Quarzsand oder synthetische Quarzglasgranulate werden in eine große, drehbare Hochtemperaturform (in der Regel aus Graphit) eingefüllt.
Erhitzen und Schmelzen
Unter Vakuum oder in einer Inertgasatmosphäre (z. B. Argon) wird die Form mittels elektromagnetischer Induktion oder Widerstandsheizung auf über 1800 °C erhitzt, wodurch der Quarzsand im Inneren zu schmelzen beginnt.
Hochgeschwindigkeitsdrehung
Die Form wird schnell um ihre Mittelachse gedreht. Unter starker Zentrifugalkraft wird das geschmolzene Quarzglas gleichmäßig an die Innenwand der Form geschleudert und haftet dort an.
Verglasung und Formgebung
Das System hält über einen festgelegten Zeitraum eine hohe Temperatur und Drehzahl aufrecht und gewährleistet so das vollständige Schmelzen, das Entfernen von Blasen und die Homogenisierung des Quarzes. Dies führt zur Bildung einer dichten, transparenten Glasschicht mit gleichmäßiger Wandstärke.
Abkühlen und Glühen
Temperatur und Drehzahl werden im Rahmen eines kontrollierten Abkühl- und Glühprogramms schrittweise reduziert, um innere Spannungen zu beseitigen.
Entformen
Nach dem Abkühlen auf Raumtemperatur wird der geformte Quarzrohrrohling mit großem Durchmesser aus der Form entnommen.
Nachbearbeitung
Um das endgültige Endprodukt zu erhalten, sind in der Regel weitere Arbeitsschritte wie Schneiden, Stirnflächenschleifen, Flammpolieren und Reinigen erforderlich.
Vorteile
- Geeignet für die Herstellung extrem großer Formate: Theoretisch nur durch die Formgröße und die Kapazität der Anlagen begrenzt; das derzeit einzige praktikable Verfahren zur Herstellung von Quarzrohren mit maximalem Durchmesser.
- Gleichmäßige Wandstärke: Die Zentrifugalkraft sorgt für eine hervorragende Gleichmäßigkeit der Wandstärke in alle Richtungen.
- Hohe Materialausnutzung: Im Vergleich zu anderen Verfahren fällt nur sehr wenig Materialabfall an.
- Hohe Reinheit: Der Prozess kann in einer geschlossenen Schutzatmosphäre durchgeführt werden, um eine Verunreinigung zu vermeiden.
Nachteile
- Extrem hohe Anschaffungskosten: Großzentrifugen und Hochtemperaturöfen erfordern erhebliche Kapitalinvestitionen.
- Langer Produktionszyklus: Vom Beladen über das Erhitzen und Kühlen bis hin zum Entformen kann ein einzelner Zyklus Dutzende von Stunden dauern, was zu einer geringeren Effizienz führt.
- Begrenzte Länge: Die Länge des Rohrs ist im Vergleich zu seinem Durchmesser relativ kurz – oft ähnelt es einem “Quarz-Tiegel” oder einem “Quarzring” –, obwohl technische Fortschritte auch etwas größere Längen ermöglichen können.
Zentrifugale Aufweitmaschine für Quarzrohre mit großem Durchmesser
Kernverfahren 2: Walzverfahren / Platten-Schweißverfahren
Dieses Verfahren ist von der Metallbearbeitung inspiriert und eignet sich für die Herstellung besonders großer Durchmesser, bei denen die Rohrlänge nicht besonders groß ist.
Prozessschritte
Vorbereitung der Quarzplatte
Hochwertige Quarzglasplatten werden zunächst durch kontinuierliche Schmelz-, Guss- oder Abscheidungsverfahren hergestellt.
Erhitzen und Erweichen
Die zugeschnittenen Platten werden in einen Ofen gelegt und über den Erweichungspunkt (ca. 1650 °C) hinaus erhitzt, bis sie formbar werden.
Walzen und Umformen
Bei hoher Temperatur wird die erweichte Quarzplatte auf eine große zylindrische Form gelegt. Durch äußeren Druck wird sie zu einem Bogen gebogen und schließlich zu einer röhrenförmigen Form gerollt.
Schweißen der Naht
Die aneinanderliegenden Kanten werden lokal auf Schmelztemperatur erhitzt, wodurch sie miteinander verschmelzen und eine durchgehende Schweißnaht bilden.
Glühen und Weiterverarbeitung
Um innere Spannungen zu beseitigen, ist ein präziser Glühprozess erforderlich, gefolgt von weiteren Schritten wie der Endflächenbearbeitung.
Vorteile
- Äußerst flexible Abmessungen: Rohrdurchmesser und -länge lassen sich theoretisch durch Anpassung der Größe der Quarzplatte individuell gestalten.
- Kann Sonderformen herstellen: Das Angebot beschränkt sich nicht nur auf Rundrohre; auch Vierkantrohre oder andere kundenspezifische Querschnitte sind möglich.
Nachteile
- Vorhandensein einer Schweißnaht: Die Nahtstelle stellt eine strukturelle Schwachstelle dar. Ihre physikalischen Eigenschaften (wie Wärmeausdehnung und mechanische Festigkeit) sowie ihre optischen Eigenschaften können geringfügig von denen des Grundmaterials abweichen – was für bestimmte High-End-Anwendungen inakzeptabel sein kann.
- Komplexe Verarbeitung: Mehr Arbeitsschritte und Kontrollpunkte, was zu einer geringeren Ausbeute führt.
- Oberflächenqualität: In Bezug auf Glätte und Gleichmäßigkeit sind sie in der Regel den im Schleudergussverfahren hergestellten Rohren unterlegen.
Fazit
Für die Herstellung von Quarzrohren mit großem Durchmesser:
- Zentrifugalguss ist die führende und hochmoderne Technologie, ideal für die Halbleiter- und Photovoltaikindustrie, die fehlerfreie, nahtlose und äußerst gleichmäßige Quarzrohre benötigt.
- Walzen und Schweißen dient als ergänzendes Verfahren, das sich für Anwendungen eignet, bei denen Schweißnähte weniger wichtig sind und der Schwerpunkt eher auf bestimmten Formen oder Abmessungen liegt.
Unabhängig von der verwendeten Methode sind sowohl die technischen Hürden als auch die Ausrüstungs- und Energiekosten deutlich höher als bei Quarzrohren in Standardgröße, die im Strangziehverfahren hergestellt werden. Daher sind Quarzrohre mit großem Durchmesser naturgemäß wesentlich teurer.
Welches Verfahren eignet sich für die Kleinserienfertigung von Quarzrohren? (Teil 11 von 11)
Das ist eine sehr praktische Frage. Für die Produktion von Quarzrohren in kleinem Maßstab ist das kontinuierliche Ziehverfahren eindeutig unwirtschaftlich, da es eine enorme Anfangsinvestition und eine lange, stabile Produktionsphase erfordert, um die Kosten zu verteilen.
Für die Produktion von Quarzrohren in kleinem Maßstab kommen vor allem die folgenden beiden Verfahren in Frage. Ihr wesentlicher Vorteil liegt in der hohen Flexibilität und den relativ geringen Anfangsinvestitionen.
Elektrisches Schmelzen – Dornverfahren / Manuelles Rohrziehverfahren
Dies ist die traditionellste und zugleich flexibelste Methode, die sich besonders gut für die Produktion im Labormaßstab, für kundenspezifische Anfertigungen und für Kleinserien eignet.
Prozessablauf
Materialvorbereitung:
Hochreiner Quarzsand oder Kristallfragmente werden in einen Hochtemperatur-Tiegel oder -Ofen eingefüllt.
Schmelzen:
Unter Vakuum oder unter Schutzatmosphäre aus Inertgas wird das Ausgangsmaterial mithilfe eines Graphitheizelements oder eines Lichtbogens auf etwa 2000 °C erhitzt, wodurch es zu zähflüssigem Glas schmilzt.
Formung:
Der Bediener führt einen hitzebeständigen Dorn (in der Regel aus Graphit oder Molybdän) in die Glasschmelze ein.
Der Dorn wird gedreht und angehoben, damit eine bestimmte Menge Glas daran haften bleibt.
Der Dorn wird dann zügig zur Werkbank gebracht, wo er durch manuelles Blasen, Rollen und Dehnen zu einem Rohr geformt wird.
Alternativ kann das geschmolzene Glas in eine vorgefertigte Form gegossen und mit einem Dorn gewalzt werden, um das Rohr zu formen.
Glühen:
Nach dem Formen wird das Quarzrohr sofort in einen Glühofen gegeben, wo es langsam abgekühlt wird, um innere Spannungen zu beseitigen.
Vorteile
- Sehr hohe Flexibilität: Wir sind in der Lage, unkonventionelle Spezifikationen (nicht standardmäßige Durchmesser, Wandstärken, einseitig verschlossene Rohre und Sonderformteile) zu fertigen und damit eine echte “Maßanfertigung auf Anfrage” zu realisieren.”
- Geringe Anfangsinvestition: Die Anlagen sind wesentlich einfacher und kostengünstiger als Durchlaufziehofen und bestehen im Wesentlichen aus einem Hochtemperaturofen und einem Glühofen.
- Ideal für Forschung und Entwicklung sowie den Prototypenbau: perfekt für die Entwicklung neuer Anwendungen, da es eine schnelle Design- und Prozessiteration ermöglicht.
- Kostengünstig bei kleinen Stückzahlen: Der Kostenunterschied zwischen der Herstellung eines einzelnen Stücks und der Produktion von Dutzenden ist gering, da keine teuren Formen oder langwierige Maschineneinrichtungen erforderlich sind.
Nachteile
- Sehr geringe Produktionseffizienz: vollständig auf manuelle Bedienung angewiesen; es können jeweils nur kurze Abschnitte hergestellt werden, eine kontinuierliche Produktion ist nicht möglich.
- Geringe Konsistenz: Die Maße (Durchmesser, Wandstärke, Konzentrizität) hängen stark vom Können des Bedieners ab; es können Abweichungen zwischen den Chargen oder sogar innerhalb derselben Charge auftreten.
- Hohe Qualifikationsanforderungen: erfordert erfahrene Handwerker; hohe technische Hürden und schwierige Fachkräfteausbildung.
- Hohe Kosten: Die Kosten pro Rohr sind weitaus höher als bei Rohren, die im Strangziehverfahren hergestellt werden.
Kleiner Quarzrohr-Ziehofen mit einer Kapazität von 500 kg
Zuschnitt und Weiterverarbeitung (Verarbeitungsmodus für eingehendes Material)
Dies ist das gängigste und praktischste Modell der “Kleinproduktion”. Das Unternehmen schmilzt den Quarz nicht selbst, sondern kauft standardmäßige Quarzhalbzeuge ein und führt eine Weiterverarbeitung durch, um spezifische Kundenanforderungen zu erfüllen.
Prozessablauf
- Kauf von Rohrohlingen: Kaufen Sie hochwertige Standard-Quarzrohre, die im Strangziehverfahren von großen Herstellern produziert werden.
- Zuschneiden: Präzise auf die vom Kunden angegebenen Längen zugeschnitten.
- Wärmebehandlung:
- Feuerpolieren: Glätten Sie die scharfen Kanten nach dem Schneiden.
- Biegen: Verwenden Sie eine Autogenschweißflamme, um gerade Rohre in U-Formen, L-Formen usw. zu biegen.
- Schweißen/Versiegeln: Mehrere Rohrabschnitte miteinander verschweißen oder ein Ende verschließen.
- Flanschblasen: Das Rohrende erhitzen und einen erhöhten Flansch für die Verbindung aufblasen.
- Schleifen: Die Rohrenden präzise auf Standard-Schliffverbindungen oder kundenspezifische Schnittstellen schleifen.
- Reinigung und Inspektion: Führen Sie eine hochreine Reinigung und strenge Qualitätsprüfungen durch.
Vorteile
- Hohe Flexibilität: Kann schnell auf verschiedene nicht standardmäßige Anpassungswünsche wie Sonderformen und spezielle Schnittstellen reagieren.
- Hohe Ausgangsqualität: Die Rohrohlinge werden von großen Herstellern produziert und zeichnen sich durch gleichbleibende Qualität, hohe Reinheit und hervorragende Leistungsmerkmale aus.
- Geringes Investitionsrisiko: Die extrem hohen Kosten für Schmelzanlagen und Energie entfallen; die Investitionen entfallen hauptsächlich auf Werkzeuge für die Warmbearbeitung und die Prüfung (Autogenschneidbrenner, Schleifmaschinen).
- Schnelle Reaktion auf Marktveränderungen: Es muss nicht bei den Rohstoffen angefangen werden; kurzer Produktionszyklus.
Nachteile
- Einschränkungen aufgrund der Spezifikationen der Rohrohlinge: Die Abmessungen des Endprodukts dürfen den ursprünglichen Durchmesser und die Wandstärke der gekauften Rohrohlinge nicht überschreiten.
- Hohe Materialkosten: Hochreine Quarzrohlinge sind teuer.
- Es müssen viele Ausführungen vorrätig gehalten werden: Aufgrund der vielfältigen Anforderungen der Einzelhandelskunden müssen zahlreiche Größen vorrätig sein, während Ziehwerke häufig ganze Kartons oder ganze Schmelzladungen verkaufen, was den Vorabkauf mehrerer Ausführungen erforderlich macht.
Zusammenfassung und Empfehlungen
Wenn Sie ein Unternehmen gründen oder eine kleine Produktionsstätte einrichten möchten, ist das Modell „Zuschnitt und Weiterverarbeitung“ die sinnvollste und risikoärmste Option. Es entspricht der größten Marktnachfrage.
Wenn Sie als Forscher oder Künstler nur eine sehr geringe Anzahl spezieller Quarzbauteile für den persönlichen Gebrauch oder für ein Projekt benötigen, ist die Einrichtung einer einfachen manuellen Schmelzstation durchaus machbar.
Wenn Sie Quarzrohre in Standardausführung benötigen, ist der Direktkauf bei großen Herstellern die beste Lösung – eine Eigenfertigung bietet keine Vorteile.